
Quando un cliente ci contatta con una sfida ottica, la prima cosa che leggiamo, o redigiamo, è il disegno tecnico del componente ottico richiesto. È un documento che non ammette ambiguità, in cui ogni linea, numero e simbolo ha un significato preciso, che garantisce che il componente soddisfi le esigenze dell’applicazione.
Il Disegno tecnico
Un disegno tecnico è una sorta di contratto tra chi progetta e chi produce. Specifica ogni aspetto della lente: le dimensioni, il materiale, come deve essere lavorata, quanta variazione è tollerata, come deve essere ispezionata e che trattamenti superficiali applicare.
Il Disegno Tecnico è scritto secondo lo standard internazionale ISO 10-110, che garantisce che ingegneri, tecnici e metrologi in tutto il mondo lo interpretino allo stesso modo.
Un disegno tecnico ottico è organizzato in tre macro aree:
- Il disegno
- Una tabella
- Informazioni generali
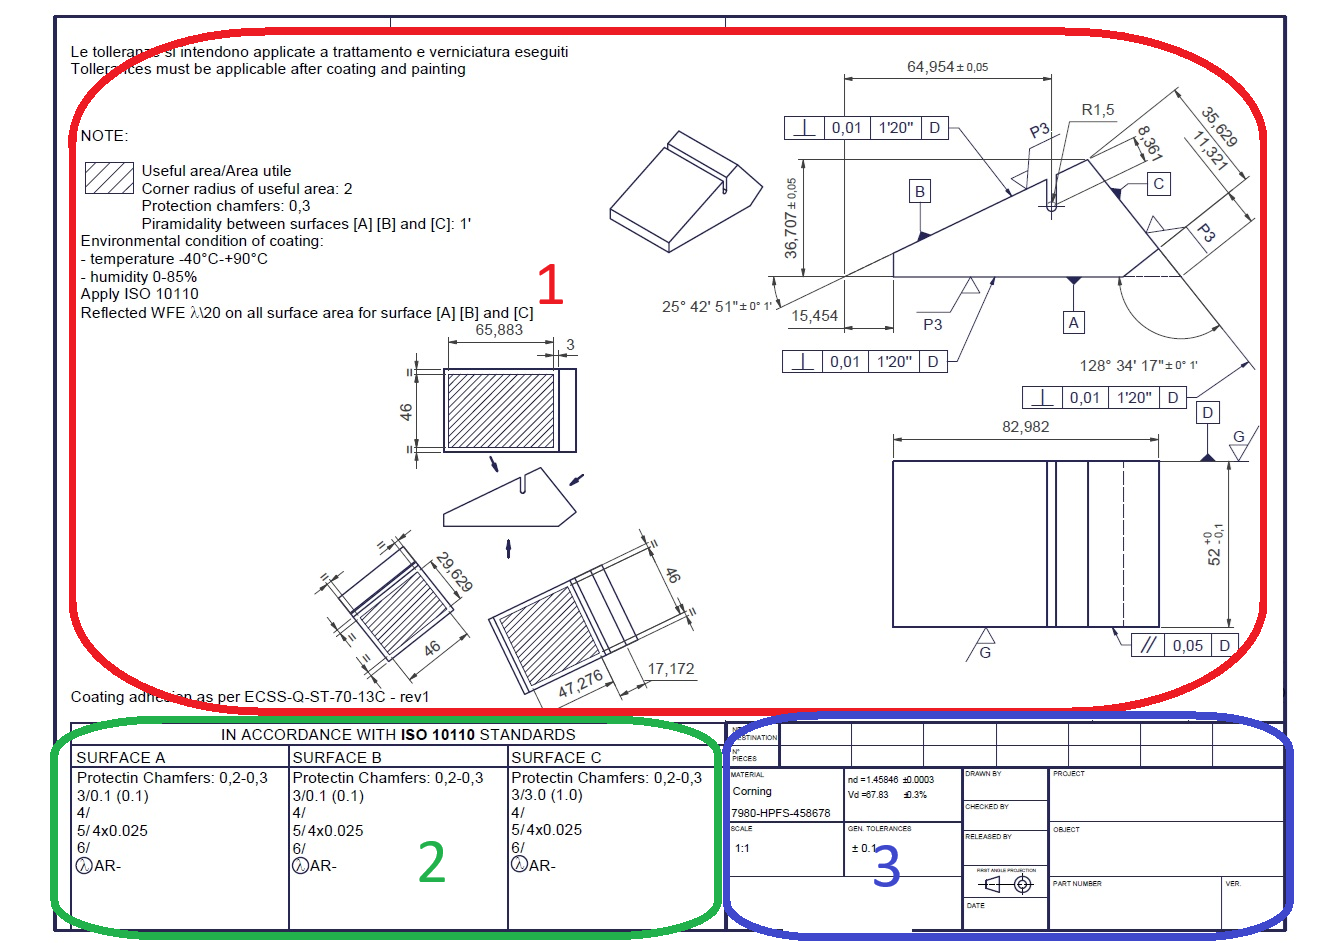
Il disegno
Nella parte superiore o centrale c’è la rappresentazione grafica della lente con le sue dimensioni principali: il diametro esterno (Ø) e lo spessore al centro. Possono essere presenti a lato le specifiche del Coating, le note ed eventuali priorità richieste dal cliente (es.: Cleanliness of surface B).
La tabella
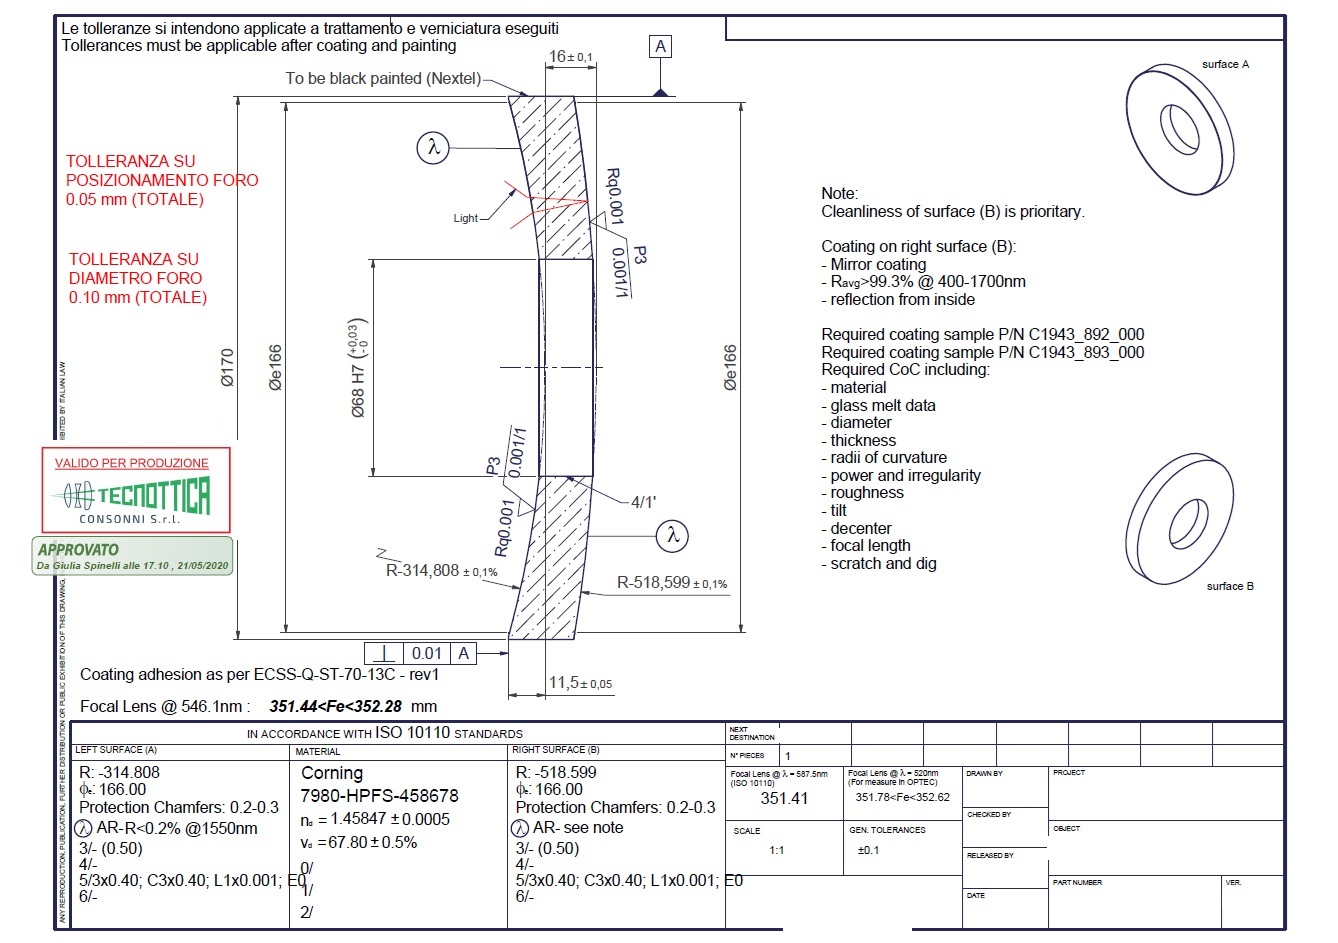
Nella tabella sottostante, o laterale, sono indicati i parametri costruttivi, è il cuore tecnico del documento delle superfici. La tabella è organizzata in tre colonne corrispondenti da sinistra a destra alle specifiche del lato sinistro, alle specifiche del materiale e alle specifiche del lato destro.
- Nelle colonne di destra e di sinistra, che definiscono le due superfici della lente le prime righe definiscono la forma (CC: concava, CX: convessa, ∞: superficie piana), i raggi di curvatura (es. R=314,808 ±0,1%), il diametro effettivo della superficie. Seguono poi le specifiche relative al trattamento e all’aspetto della superficie indicati tramite i parametri di fabbricazione, numerati da 0 a 6 seguiti da /, come da notazione ISO 10-110 per evitare fraintendimenti, e che descrivono ogni aspetto della produzione della lente.
- Nella colonna centrale è indicato il tipo di materiale della lente o il nome vetro ottico da utilizzare, se è permesso utilizzare equivalenti, relativo indice di rifrazione (Nd) e numero di Abbe (vd), che
descrivono come il vetro piega la luce e come disperde i colori.
Le informazioni generali
Nella parte inferiore del disegno, sono indicate le informazioni generali relative al cliente, allo stabilimento produttivo, all’operatore e alle unità di misura.
I parametri di fabbricazione ISO 10-110
Nella prima e terza colonna della tabella, dopo aver descritto la forma della lente, sono indicati i parametri costruttivi con notazione numerica seguita da slash: 0/, 1/, 2/, 3/, 4/, 5/, 6/. Ciascuno di questi si riferisce a un aspetto specifico della fabbricazione:
- 0/ indica la tolleranza di birifrangenza da stress
- 1/ indica la tolleranza per bolle e inclusioni
- 2/ indica la tolleranza di inomogeneità e delle strisce
- 3/ indica la tolleranza di forma
- 4/ indica la tolleranza sulla centratura
- 5/ indica la tolleranza delle imperfezioni superficiali
- 6/ indica la tolleranza sulla struttura superficiale
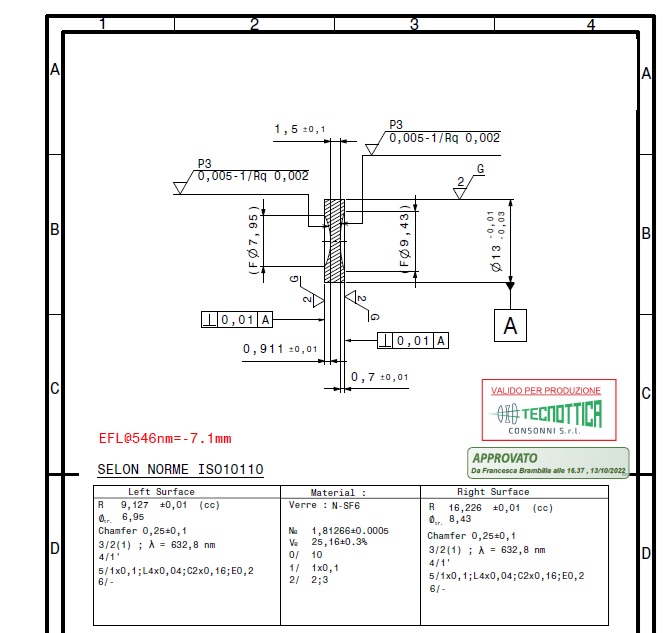
0/ tolleranza di birifrangenza da stress
Il punto 0/ tolleranza di birifrangenza da stress misura la differenza massima di cammino ottico (OPD, espressa in nanometri per centimetro di cammino) causata da deformazioni interne del vetro. Questo parametro definisce quanto questo effetto è tollerato.
La birifrangenza è un fenomeno che di solito si verifica nei solidi cristallini anisotropi, e causa una scissione del raggio di luce che si propaga all’interno del materiale. Questo evento è dovuto alla presenza di indici di rifrazioni diversi che variano a seconda della direzione di propagazione dell’onda. Il vetro è un solido amorfo isotropico, che in condizioni normali non è affetto da questo fenomeno; tuttavia, sotto l’azione di una pressione o di una tensione, la simmetria viene meno portando il vetro ad esibire anisotropia ottica. Il punto 0/ della normativa stabilisce quindi la massima differenza di cammino ottico (OPD) espressa in nanometri per centimetro di lunghezza del cammino, tra due raggi di luce che si propagano nel mezzo.
1/ tolleranza per bolle e inclusioni
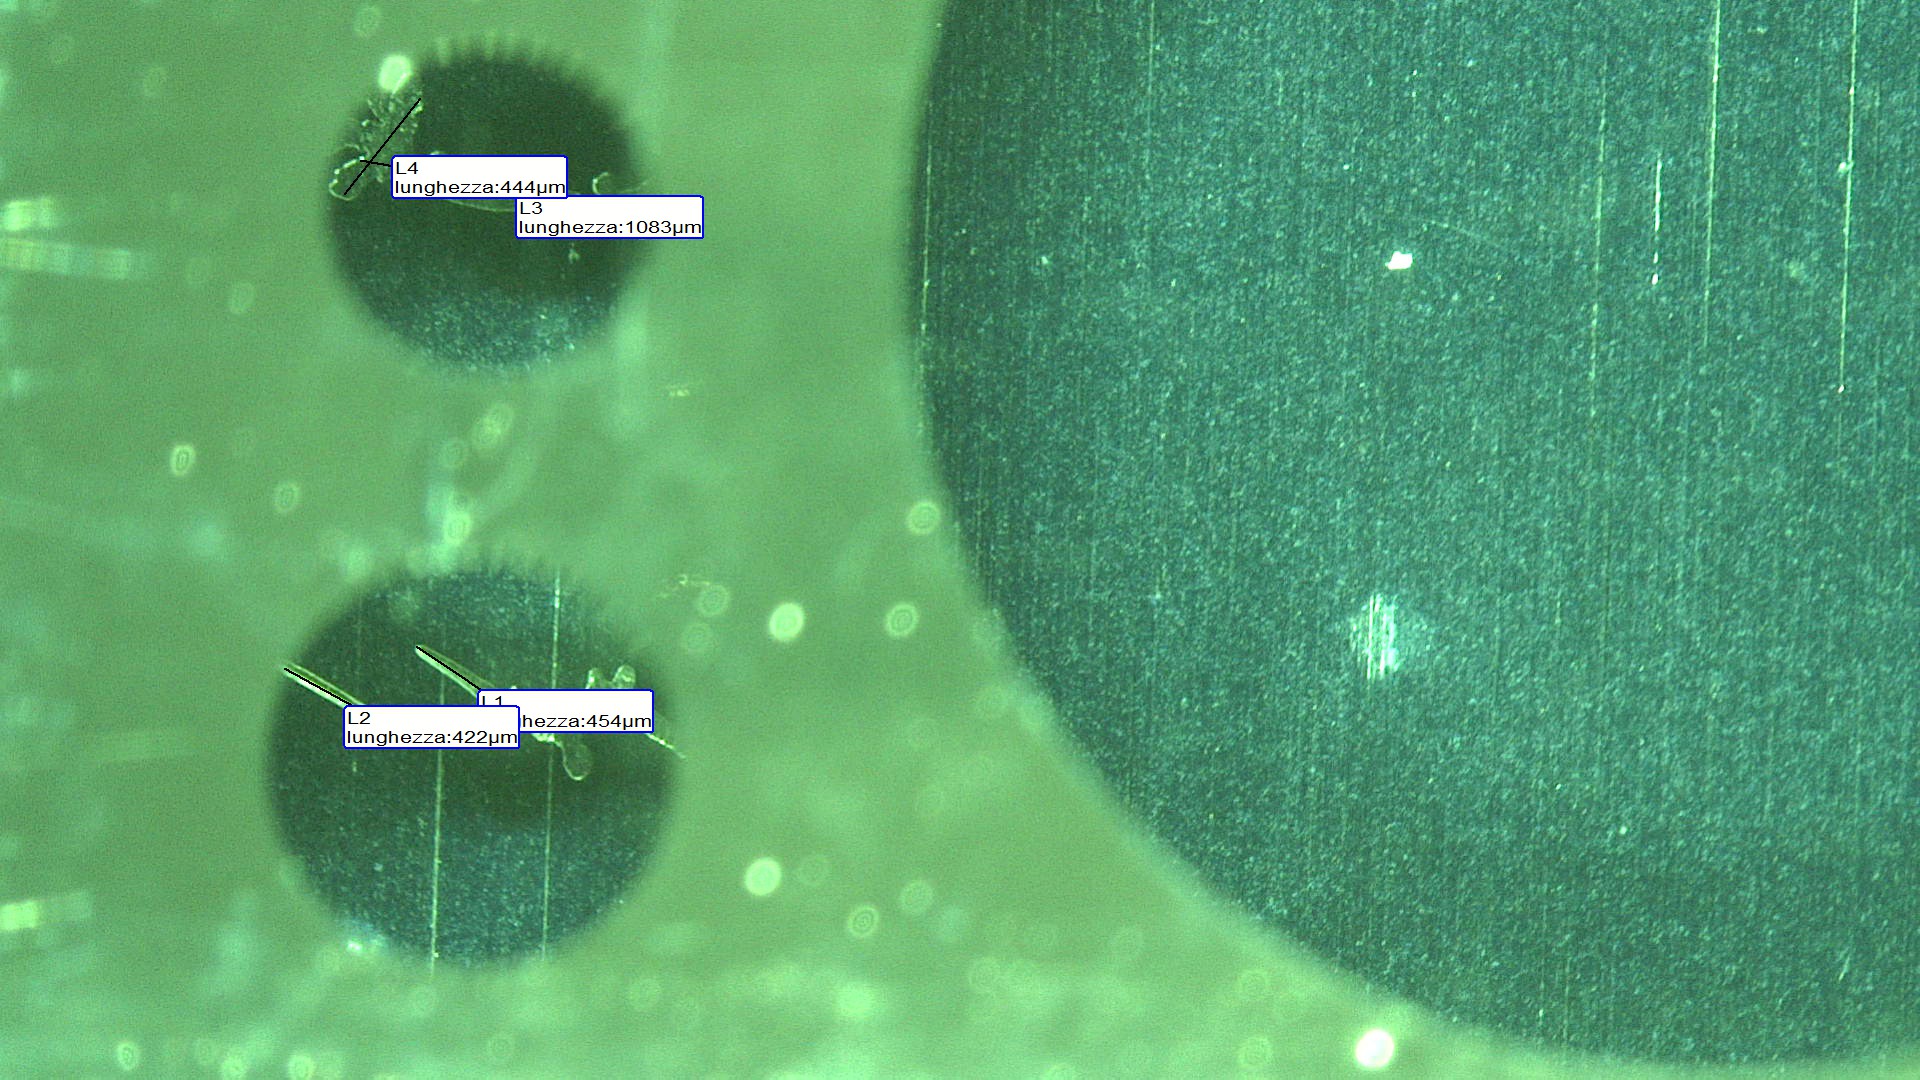
Il punto 1/ tolleranza per bolle e inclusioni specifica il numero massimo di difetti e le loro dimensioni massime consentite. Questo parametro è definito utilizzando la notazione 1/ NxA, dove N è il numero massimo consentito di bolle e inclusioni di dimensioni massime ammesse, e A è il numero che definisce la dimensione massima consentita delle inclusioni. Più precisamente A è uguale alla radice quadrata dell’area proiettata dell’inclusione di dimensioni massime ammesse, espressa in millimetri. Nel disegno in esame sono ammesse un massimo di 3 bolle e inclusioni di dimensione massima pari a 0.1² mm².
2/ tolleranza di inomogeneità e delle strisce
L’inomogeneità è la variazione graduale dell’indice di rifrazione, misurata come differenza tra valore massimo e minimo di Nd. Le strisce sono inomogeneità localizzate che si formano durante la fusione del vetro. La tolleranza è espressa come 2/A;B, dove A è la classe di inomogeneità (0-5) e B è la classe di strisce (1-5).
L’inomogeneità è causata da una variazione locale della composizione chimica del vetro e da altri effetti interni al materiale. Le strisce invece sono delle inomogeneità che hanno una piccola estensione spaziale e spesso si formano durante il processo di fusione del vetro stesso.
I valori numerici che può assumere A variano da 0 a 5, e a ciascuno di essi è associata una variazione di indice di rifrazione che decresce all’aumentare di A. B invece assume valori da 1 a 5 a ciascuno dei quali corrisponde una OPD diversa.
3/ tolleranza di forma
Il punto 3/ tolleranza di forma misura quanto la superficie della lente prodotta si discosta dalla superficie teorica perfetta con il raggio nominale. La notazione più comune è 3/X(Y/Z), dove X è l’irregolarità del raggio (in frange), Y è il Peak to Valley (massima differenza tra picco più alto e più basso), e Z è l’irregolarità irrotazionale.
Per misurare questo parametro si utilizza un interferometro e, leggendo il pattern di interferenza, si ricava in unità di frange sia di quanto il raggio della superficie della lente si discosta da quello nominale sia la rugosità superficiale.
Secondo la normativa sono possibili altri tipi di scritture di questo parametro, una scrittura alternativa ad esempio è 3/ -(Y/Z) in cui l’irregolarità sul raggio non è espressa in frange, bensì in mm di seguito al valore nominale del raggio stesso.
4/ tolleranza sulla centratura
Il punto 4/ fa riferimento alla tolleranza sulla centratura, ossia alla massima differenza angolare che si forma tra l’asse ottico e l’asse meccanico della lente misurato in arcmin. L’asse ottico è l’asse teorico intorno a cui una lente ha simmetria rotazionale, mentre l’asse meccanico è l’asse passante per il centro della lente.
In alternativa la centratura può essere espressa come Edge Thickness Variation (ETV) in mm, indicando la differenza di spessore massima consentita tra il bordo destro e il bordo sinistro della lente. La tolleranza sulla centratura di solito si esprime come 4/ C in cui C è il massimo angolo di tilt permesso.
5/ tolleranza delle imperfezioni superficiali
Il punto 5/ tolleranza delle imperfezioni superficiali definisce il numero massimo di difetti superficiali (graffi, bolle, sbeccature) e le loro dimensioni massime. La notazione è 5/NxA, dove N è il numero di imperfezioni e A è la radice quadrata dell’area massima ammissibile.
Le imperfezioni superficiali sono definite come degli artefatti prodotti durante il trattamento o la lavorazione della lente e sono classificate come: graffi, bolle o sbeccature agli angoli.
Una normativa alternativa alla ISO che è attualmente utilizzata è la U.S. Standard MIL-PRF-13830B, che descrive la qualità superficiale utilizzando un numero X per i graffi e un numero Y per le bolle, nella forma: SD X-Y. Il numero associato ai graffi può essere 10, 20, 40, 60 o 80. Questo numero non rappresenta una misura esatta, ma solo un’indicazione della migliore corrispondenza tra la luminosità dei graffi della lente e quella dei graffi di riferimento calibrati. L’ispezione avviene sotto condizioni di illuminazione specifiche in campo buio, ma poiché si tratta di un’ispezione visiva soggettiva, i risultati possono variare da un ispettore all’altro. Il numero delle bolle è invece una quantità misurabile: è il diametro della bolla più grande presente espresso in centesimi di millimetro. Ad esempio, un componente con una bolla di diametro di 0.4 mm è rappresentato con un numero di 40, mentre uno con un diametro di 0.2 mm ha un numero bolla di 20.
6/ tolleranza sulla struttura superficiale
Il punto 6/ tolleranza sulla struttura superficiale misura la rugosità della superficie, prima del Coating, come deviazione standard dalle ondulazioni rispetto a un profilo completamente liscio. È espressa come RMS (Root Mean Square) o Ra. Questo parametro è una misura statistica della deviazione standard di quanto la superficie sia ondulata rispetto ad un profilo completamente liscio.
Il Coating (λ cerchiato)
Il Coating è un sottile strato di materiale depositato sulla superficie della lente per alterarne la riflettività, polarizzare la luce o separare diverse regioni spettrali. Nel disegno, le superfici da trattare sono indicate con il simbolo λ cerchiato. Accanto a questo simbolo, o nella sezione sottostante, sono specificate:
- la riflettività massima residuale permessa
- l’intervallo di lunghezze d’onda a cui il coating deve operare
- le specifiche del tipo di coating (antiriflesso, riflettente, polarizzante)
Il Coating antiriflesso riduce la riflessione della luce non desiderata, il Coating riflettente trasforma una superficie in uno specchio ad altissima efficienza, il Coating dicroico seleziona certi colori della luce e ne blocca altri.
Nel disegno accanto a λ viene indicato: qual è la riflettività massima residuale permessa, e su quale intervallo di lunghezze d’onda il Coating deve operare. Nel nostro reparto Coating di Scandicci, che abbiamo internalizzato proprio per controllare questa qualità, misuriamo il Coating con spettrofotometri che indicano esattamente quale percentuale di luce viene riflessa o trasmessa a ogni lunghezza d’onda.
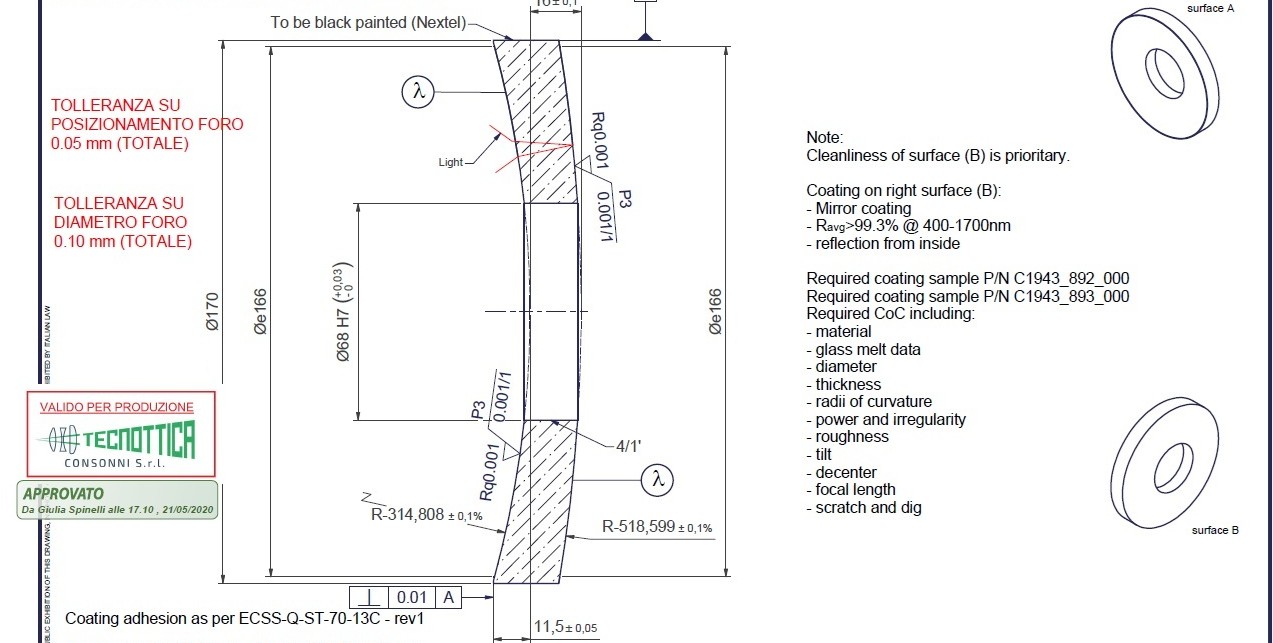
Il disegno definisce le dimensioni e le tolleranze costruttive concordate tra fornitori e clienti ed è fondamentale per assicurare che i componenti ottici soddisfino le specifiche richieste nelle applicazioni finali.
Leggere correttamente un disegno tecnico ottico richiede comprensione delle normative (ISO 10-110), familiarità con i simboli e le notazioni, e consapevolezza di quale sia il significato fisico di ogni parametro. Questo è il motivo per cui investiamo molto nel training del nostro team: tecnici, ingegneri, specialisti in metrologia, coating, polishing e grinding, tutti devono parlare la stessa lingua con fluidità. È la base della qualità. È il fondamento di ogni componente ottico che esce dal nostro stabilimento.
I nostri tecnici sono formati per controllare che tutte le tolleranze siano coerenti con l’applicazione finale, perché può capitare che arrivi un disegno tecnico con un errore. Inoltre, sono allenati a identificare il parametro più critico, e quelli che possiamo gestire più facilmente.
Nel nostro mestiere, sbagliare a leggere una tolleranza significa produrre una lente che non performa come richiesto. Inoltre, lo sforzo di produzione di due lenti con parametri differenti è completamente diverso, richiede tempi diversi e implica costi diversi. Quando un cliente ci presenta una sfida ottica complessa, la nostra prima azione è studiare il disegno con attenzione e verificare che tutti i parametri siano esplicitati, solo dopo aver decifrato il disegno decidiamo il nostro approccio; e solo allora inizia la produzione.